Vor dem Sägen: wie aus einem Siliciumkristall ein sägefertiger Block wird
Die Drahtsäge bekommt kein Rohmaterial, sondern ein Werkstück, an dem schon mehrere Prozessschritte hängen. Ein Siliciumkristall wird gezogen oder gegossen, dann geprüft, rund oder eckig zugeschnitten, in handliche Abschnitte geteilt und schließlich auf einen Träger geklebt. Fehler aus diesen Schritten lassen sich durch keine noch so gute Säge ausgleichen. Dieser Artikel beschreibt den Weg vom Kristall bis zum Moment, in dem der Block in das Drahtfeld fährt.
Zwei Wege zum Kristall: Ziehen oder Gießen
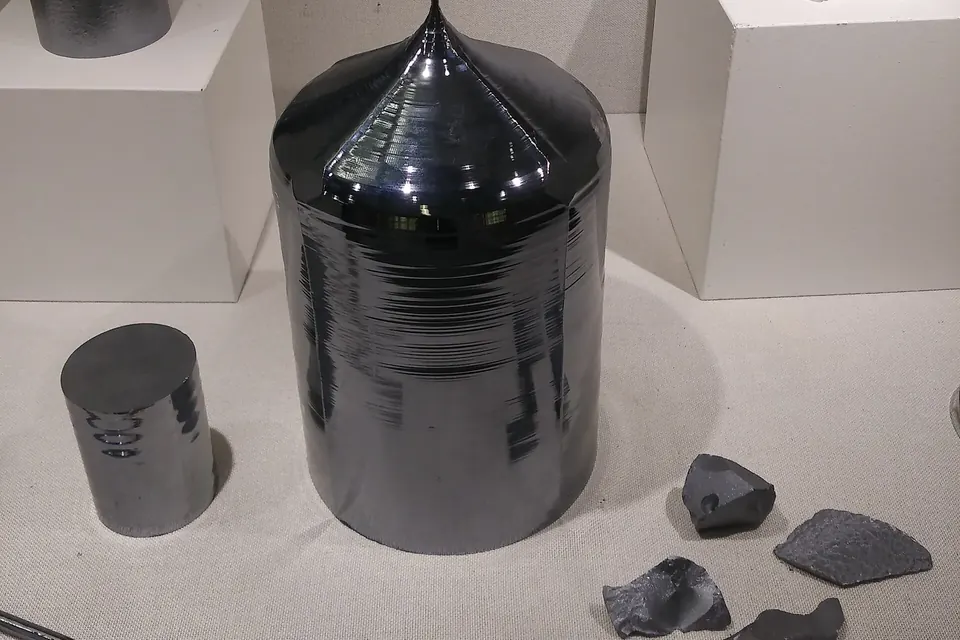
Ausgangsstoff ist hochreines Polysilicium, das in einem Quarztiegel aufgeschmolzen wird. Danach trennen sich die Wege. Beim Czochralski-Verfahren (kurz Cz) entsteht ein einziger, zylindrischer Kristall, aus dem monokristalline Wafer werden. Beim Blockguss erstarrt die Schmelze gerichtet im Tiegel selbst, und es entsteht ein quaderförmiger Block aus vielen Kristallkörnern, das multikristalline Silicium. Die Begriffe Ingot, Block und Brick erklärt unser Glossar.
Czochralski: ein Kristall am Keim
Beim Cz-Verfahren wird ein kleiner Einkristall, der Keim, in die Schmelze getaucht, gedreht und langsam nach oben gezogen. Die Schmelze erstarrt an ihm und setzt seine Kristallorientierung fort. Die Lehrplattform PV Manufacturing der University of New South Wales (UNSW) beschreibt in ihrem Kapitel zur Cz-Herstellung von monokristallinem Silicium, worauf es dabei ankommt: Temperatur und Ziehgeschwindigkeit werden so geführt, dass keine Versetzungen entstehen, die der Temperaturschock beim Ansetzen des Keims auslösen kann, und über die Ziehgeschwindigkeit wird zugleich der Durchmesser gesteuert. Für die Photovoltaik werden laut UNSW Kristalle mit 200 bis 300 mm Durchmesser in der Orientierung <100> gezogen.
Dotiert wird schon in der Schmelze: für p-leitende Wafer heute meist mit Gallium, für n-leitende mit Phosphor. Früher war Bor üblich. Die UNSW-Quelle erklärt den Wechsel mit dem Bor-Sauerstoff-Defekt: Der Sauerstoff, den Cz-Silicium aus dem Quarztiegel aufnimmt, bildet mit Bor unter Beleuchtung einen Defekt, der den Wirkungsgrad einer fertigen Zelle um bis zu 10 Prozent (relativ) senken kann.
Warum der Widerstand entlang des Ingots schwankt
Für die Säge zunächst unsichtbar, für den Abnehmer der Wafer aber wichtig, ist die Verteilung des Dotierstoffs. Ein Dotierstoff wird beim Erstarren nicht im selben Verhältnis eingebaut, in dem er in der Schmelze vorliegt. Die UNSW nennt Segregationskoeffizienten von 0,8 für Bor, 0,3 für Phosphor und 0,008 für Gallium. Je kleiner der Wert, desto mehr reichert sich der Dotierstoff in der verbleibenden Schmelze an. Folge: Am Kopf des Ingots ist die Dotierung niedrig und der spezifische Widerstand hoch, zum Ende hin sinkt er. Gerade bei Gallium und Phosphor ergibt das eine breite Spanne.
Abhilfe schaffen Varianten des Verfahrens. Beim Nachchargieren (Recharge-Cz, RCz) wird Polysilicium über eine Zuführung nachgefüllt, ohne dass der Tiegel abkühlen und der Ofen geöffnet werden muss; mehrere Ingots entstehen so in einem Ofenzyklus. Beim kontinuierlichen Cz-Verfahren wird während des Ziehens Material nachgegeben, sodass die Dotierstoffkonzentration in der Schmelze und damit im Kristall gleichmäßiger bleibt. Für die Weiterverarbeitung bedeutet die Widerstandsverteilung: Ein Ingot wird nicht nur nach Geometrie, sondern auch nach elektrischen Werten in Abschnitte eingeteilt.
Blockguss: viele Körner, ein Randbereich
Beim multikristallinen Silicium erstarrt die Schmelze im Quarztiegel von unten nach oben. Laut dem UNSW-Kapitel zum multikristallinen Silicium ist das billiger als das Ziehen, liefert aber Korngrenzen, Versetzungen und Einschlüsse. Beim Abkühlen diffundieren zudem Verunreinigungen, vor allem Eisen, aus dem Tiegel in den Block und bilden am Rand die sogenannte „rote Zone“. Wafer aus dem Außenbereich des Blocks sind deshalb meist schlechter und werden oft nicht verwendet. Eine Weiterentwicklung, das High-Performance-Multi-Silicium, nutzt Keimschichten am Tiegelboden und eine kontrollierte Abkühlung, um gleichmäßigere, feinkörnige Blöcke mit weniger Versetzungen zu erhalten.
Vom Ingot zum Brick
Weder ein runder Cz-Kristall noch ein großer Gussblock passt unmittelbar in die Säge. Beide werden zu Bricks verarbeitet, also zu quaderförmigen Werkstücken mit dem Querschnitt der späteren Wafer.
- Kappen: Beim Cz-Ingot werden der kegelförmige Kopf und das Ende abgetrennt, die nicht die gewünschte Form oder Qualität haben. Je nach Widerstandsverteilung wird der Zylinder zusätzlich in kürzere Abschnitte geteilt, die zu den Sägen passen.
- Rundschleifen und Seitenstücke abtrennen: Die UNSW-Seite zum Wafering beschreibt den Ablauf so: Der Ingot wird auf den Solldurchmesser geschliffen, dann werden vier Seitenstücke abgesägt. Übrig bleibt ein pseudoquadratischer Block mit abgerundeten Ecken, daher die typische Form monokristalliner Solarwafer.
- Gussblöcke aufteilen: Ein multikristalliner Block wird in ein Raster von Säulen zerlegt, wobei der Randbereich mit der roten Zone wegfällt.
- Oberflächen bearbeiten: Die Seitenflächen des Bricks werden geschliffen oder poliert und die Kanten gebrochen. Raue Flächen und Ausbrüche an den Kanten sind spätere Ausgangspunkte für Kantenausbrüche und Risse in den Wafern.
Was beim Kappen und Besäumen abfällt, ist hochreines Silicium und kann als Einsatzmaterial in den Kristallofen zurückgehen, anders als das feine Silicium im Sägeschlamm, dessen Rückgewinnung der Artikel Sägeverlust und Siliciumrückgewinnung behandelt.
Prüfen, bevor geklebt wird
Ein Brick, der Risse, Einschlüsse oder falsche elektrische Werte hat, kostet beim Sägen dieselbe Maschinenzeit wie ein guter, liefert aber Ausschuss. Deshalb werden Bricks vor dem Sägen geprüft: auf Maße und Rechtwinkligkeit, auf Ausbrüche und Risse an der Oberfläche, und je nach Hersteller auf den spezifischen Widerstand und die Ladungsträgerlebensdauer entlang der Länge. Bereiche, die die Spezifikation nicht erfüllen, werden vor dem Sägen abgetrennt. Dieselben Messgrößen tauchen später bei der Eingangsprüfung der Wafer wieder auf, die der Artikel Nach dem Sägen beschreibt.
Aufkleben auf den Sägeträger
Zum Schluss wird der Brick auf einen Träger geklebt. Die UNSW beschreibt, dass mehrere Blöcke auf eine Glasplatte geklebt und dann durch das Drahtfeld bewegt werden. Die Säge schneidet bis in diesen Träger hinein, sodass die Wafer nach dem Schnitt nur noch an der Klebekante hängen. Der Klebstoff muss deshalb zwei gegensätzliche Anforderungen erfüllen: Während des stundenlangen Schnitts darf er sich unter Kühlflüssigkeit und Wärme nicht lösen, danach soll er sich kontrolliert ablösen lassen. Eine gleichmäßige, blasenfreie Klebefuge und eine exakte Ausrichtung des Bricks zum Drahtfeld sind Voraussetzung für Wafer mit gleichmäßiger Dicke.
Wie der Block danach durch das Drahtfeld fährt und welche Rolle Drahtführung, Drahtgeschwindigkeit und Sägemedium spielen, erklärt der Artikel Mehrdrahtsägen: das Prinzip.
Was davon für das Sägeergebnis abhängt
| Schritt vor dem Sägen | Wirkung beim und nach dem Sägen |
|---|---|
| Kristallzucht (Versetzungen, Einschlüsse) | Harte Einschlüsse können den Draht belasten oder reißen lassen; Defekte führen zu aussortierten Wafern. |
| Dotierung und Widerstandsverteilung | Bestimmt, welche Abschnitte zur Spezifikation des Abnehmers passen. |
| Besäumen und Oberflächenbearbeitung | Raue Seitenflächen und Kantenschäden begünstigen Ausbrüche und Mikrorisse an den Waferkanten. |
| Kleben und Ausrichten | Schiefe oder ungleichmäßige Klebung zeigt sich als Dickenschwankung und keilförmige Wafer. |
Für Planung und Einkauf heißt das: Die Spezifikation eines Wafers beginnt nicht an der Säge. Wer Wafer einkauft oder eine Sägelinie plant, sollte Kristallart, Dotierstoff, zulässige Widerstandsspanne, Brick-Maße und die Prüfungen vor dem Sägen ebenso festlegen wie Dicke und TTV der fertigen Scheiben.
 Sägen & Wafer
Mehrdrahtsägen: das Prinzip
Drahtfeld, Führungsrollen, Vorschub: wie aus einem Siliciumblock in einem Durchgang Hunderte Wafer werden.
 Sägen & Wafer
Nach dem Sägen: Wafer reinigen und prüfen
Vorreinigen, Ablösen, Vereinzeln, Prüfen: der Weg der Wafer von der Drahtsäge bis zur Zellfertigung.
 Sicherheit & Umwelt
Sägeverlust und Siliciumrückgewinnung
Wie viel Silicium in der Schnittfuge verloren geht, warum es schwer zurückzugewinnen ist und welche Wege beschrieben sind.