Nach dem Sägen: wie Wafer abgelöst, gereinigt und geprüft werden
Wenn die Drahtsäge stillsteht, hängen Hunderte frisch geschnittener Wafer wie die Lamellen eines Kamms an ihrem Träger, verklebt, verschmutzt und noch nicht verkaufsfähig. Bis daraus Scheiben werden, die eine Zell- oder Chipfabrik annimmt, folgen mehrere Arbeitsschritte, die in der öffentlichen Darstellung des Waferschneidens meist fehlen: Vorreinigen, Ablösen, Vereinzeln, Reinigen, Trocknen und Prüfen. Dieser Artikel beschreibt sie in der Reihenfolge, in der sie anfallen.
Ausgangslage: ein Kamm aus Wafern
Vor dem Sägen wird der Siliciumblock auf einen Sägeträger geklebt, typischerweise eine Glasplatte oder einen Balken, der wiederum auf einer Halterung der Maschine sitzt. Das Drahtfeld schneidet durch den Block bis in diesen Träger hinein, sodass die Wafer am Ende des Schnitts nur noch an ihrer Klebekante zusammenhängen. Wie das Drahtfeld aufgebaut ist und warum der Block durch die Drähte gefahren wird, erklärt der Artikel Mehrdrahtsägen: das Prinzip.
In diesem Zustand sind die Wafer mit dem Sägemedium benetzt: beim klassischen Verfahren mit einer Slurry aus Siliciumcarbid und Glykol, beim Diamantdrahtsägen mit einer wässrigen Kühlflüssigkeit, die feinen Siliciumabrieb enthält. Zwischen den eng stehenden Scheiben trocknet dieser Film schnell an, und angetrocknete Rückstände lassen sich später nur mühsam entfernen. Deshalb beginnt die Nachbearbeitung möglichst bald nach dem Schnitt.
Vorreinigen am Träger
Im ersten Schritt wird der gesamte Wafer-Kamm, noch am Träger, gespült. Ziel ist, das Gros des Sägemediums aus den schmalen Spalten zwischen den Scheiben herauszuholen, bevor sie voneinander getrennt werden. Je nach Anlage geschieht das durch Abbrausen, Tauchen oder Ultraschall in Spülbädern. Bei Slurry-gesägten Wafern ist dieser Schritt besonders wichtig, weil die zähe Glykol-Slurry mit ihrem SiC-Korn stark haftet; welche Bestandteile darin stecken, beschreibt der Artikel Die Sägeslurry.
Die abgespülten Rückstände sind kein beliebiges Abwasser. Sie enthalten dasselbe Material wie der Sägeschlamm und gehören in die Abwasser- und Aufbereitungslogistik des Werks.
Ablösen und Vereinzeln
Danach müssen die Wafer vom Träger. Der Klebstoff wird so gewählt, dass er beim Sägen fest hält, sich anschließend aber kontrolliert lösen lässt, je nach System durch Wärme, warmes Wasser oder ein chemisches Bad. Die Wafer fallen dabei nicht einfach ab, sondern werden in Halterungen aufgefangen, damit sie nicht aneinanderschlagen.
Beim Vereinzeln werden die Scheiben einzeln vom Stapel genommen und in Transportträger oder Kassetten gesetzt. Dünne Wafer sind in diesem Schritt besonders gefährdet: Sie haften durch den Flüssigkeitsfilm aneinander und brechen leicht, wenn sie mechanisch getrennt werden. Automatische Vereinzler arbeiten deshalb oft nass, etwa im Wasserbad oder mit Wasserstrahlen, die die Scheiben voneinander lösen, bevor sie einzeln übernommen werden.
Feinreinigung und Trocknung
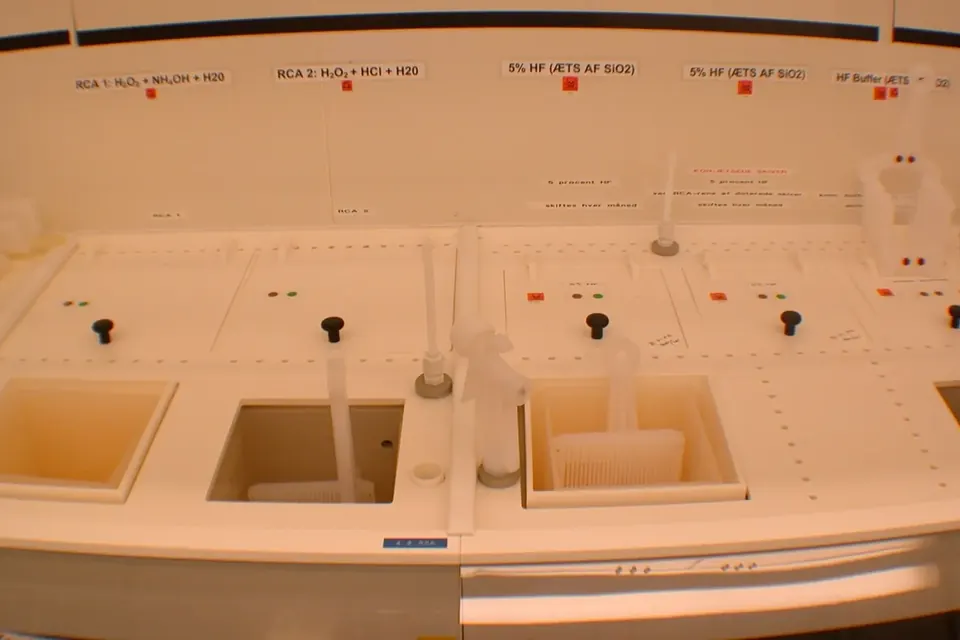
In der Kassette folgt die eigentliche Reinigung, meist als Abfolge mehrerer Becken mit Reinigungsmitteln, Spülwasser und gegebenenfalls Ultraschall. Sie soll organische Reste von Kühlflüssigkeit und Klebstoff, Partikel und Metallspuren entfernen. Letztere stammen beim Slurry-Verfahren vor allem aus dem Abrieb des Stahldrahts, beim Diamantdraht auch aus der metallischen Bindung des Korns, wie im Artikel Umstieg auf Diamantdraht beschrieben.
Zum Schluss werden die Wafer getrocknet, ohne dass Wassertropfen auf der Oberfläche eintrocknen und Flecken hinterlassen. Die Reinigung nach dem Sägen ersetzt dabei nicht die nasschemische Reinigung in der Zell- oder Chipfertigung; sie liefert eine saubere, gleichmäßige Ausgangsoberfläche für diese späteren Schritte.
Prüfen: was an einem gesägten Wafer gemessen wird
Wafer sind in der Solarzellenfertigung das teuerste Verbrauchsmaterial, und ein fehlerhafter Wafer verursacht weitere Kosten, wenn er erst später bricht oder eine schwache Zelle ergibt. Deshalb prüfen Waferhersteller vor dem Versand und Zellhersteller beim Wareneingang eine ganze Reihe von Merkmalen. Die Lehrplattform PV Manufacturing der University of New South Wales nennt in ihrer Übersicht zur Messung der Waferqualität unter anderem folgende Prüfungen:
- Geometrie: Eine zweidimensionale Bildprüfung erkennt Ausbrüche an den Kanten und größere Risse; fehlerhafte Wafer werden in der Regel aussortiert.
- Dicke und Dickenschwankung: Die Dicke und die Gesamtdickenschwankung (TTV, total thickness variation) werden berührungslos, etwa kapazitiv, gemessen. Ein keilförmiger oder welliger Wafer verrät Probleme im Drahtfeld, etwa schwankende Drahtspannung oder Verschleiß.
- Sägeriefen: Sichtbare Riefen aus dem Sägeprozess werden geprüft, weil sie das spätere Ätzen beeinflussen.
- Mikrorisse: Sie sind mit bloßem Auge kaum zu sehen, können aber weiterwachsen und den Wafer im weiteren Prozess brechen lassen. Sie früh zu finden, spart Kosten für alle folgenden Schritte.
- Elektrische Eigenschaften: Der spezifische Widerstand lässt sich berührungslos per Wirbelstrom bestimmen. Photolumineszenz-Aufnahmen zeigen Bereiche niedriger Ladungsträgerlebensdauer, die auf Verunreinigungen oder Versetzungen hinweisen.
Für Wafer der Mikroelektronik kommen weitere Merkmale wie Durchbiegung und Verwölbung (bow und warp) hinzu, die in den Normen des Halbleiterverbands SEMI definiert sind. Den Begriff TTV und weitere Fachwörter rund um das Sägen erklärt unser Glossar.
Die Messergebnisse dienen nicht nur dem Aussortieren. Sie gehen an die Säge zurück: Häufen sich keilförmige Wafer, Riefen oder Ausbrüche an einer bestimmten Position im Block, deutet das auf ein Problem mit Draht, Führungsrollen oder Sägemedium hin.
Die Sägeschädigung: warum noch einmal Material abgetragen wird
Auch ein sauberer, maßhaltiger Wafer ist an seiner Oberfläche nicht unversehrt. Das Sägen hinterlässt eine dünne Schicht mit Mikrorissen und gestörtem Kristallgitter sowie Rückstände, die die Zelle verschlechtern würden. In der Solarzellenfertigung wird diese Schicht deshalb als erster Prozessschritt weggeätzt.
Nach der UNSW-Lehrplattform zum Abtragen der Sägeschädigung werden dazu je Seite etwa 10 µm bei slurrygesägten und etwa 5 µm bei diamantgesägten Wafern abgetragen, üblicherweise in einer alkalischen Lösung aus Kalium- oder Natriumhydroxid oder Tetramethylammoniumhydroxid in deionisiertem Wasser. Die Quelle betont, dass die Ätzrate genau kontrolliert werden muss: Zu viel Abtrag macht die Wafer dünner und bruchanfälliger, zu wenig lässt Reste der Schädigung zurück, die die Ladungsträgerlebensdauer verringern. Bei der Reaktion entsteht Wasserstoff, was für die Lüftung der Ätzanlagen von Bedeutung ist.
Die halb so tiefe Schädigung diamantgesägter Wafer ist einer der Gründe, warum der Diamantdraht neben dem geringeren Sägeverlust auch in der Zellfertigung Vorteile bringt. Die andere Oberfläche erforderte allerdings angepasste Texturierungsprozesse.
Was das für Planung und Einkauf bedeutet
- Die Säge ist nur ein Teil der Linie. Vorreinigung, Ablöser, Vereinzler, Reinigungsbecken, Trockner und Prüfgeräte bestimmen Durchsatz und Bruchrate ebenso wie die Säge selbst.
- Dünnere Wafer verschieben die Risiken. Je dünner die Scheiben, desto mehr Gewicht haben schonendes Vereinzeln, Handhabung und Mikrorissprüfung.
- Spezifikationen gehören in den Vertrag. Dicke, zulässige TTV, Kantenqualität, Sauberkeit und Prüfverfahren sollten zwischen Wafer- und Zellhersteller schriftlich vereinbart sein, ebenso wie der Umgang mit aussortierten Wafern.
- Spülwasser ist ein Stoffstrom. Die Rückstände aus Vorreinigung und Reinigung enthalten Silicium, Kühlflüssigkeit und gegebenenfalls SiC-Korn; ihre Erfassung gehört in das Abfall- und Recyclingkonzept des Standorts.
 Sägen & Wafer
Mehrdrahtsägen: das Prinzip
Drahtfeld, Führungsrollen, Vorschub: wie aus einem Siliciumblock in einem Durchgang Hunderte Wafer werden.
 Sägen & Wafer
Der Umstieg auf Diamantdraht
Gebundenes Korn, dünnere Drähte, Wasser statt Glykol, und was das für Waferoberflächen und Recycling bedeutet.
 Sägen & Wafer
Glossar von A bis Z
Kerf, PEG, Hydrozyklon, F-Körnung: die Fachbegriffe rund um Drahtsägen und Slurry kurz erklärt.