Umstieg auf Diamantdraht: was sich beim Waferschneiden geändert hat
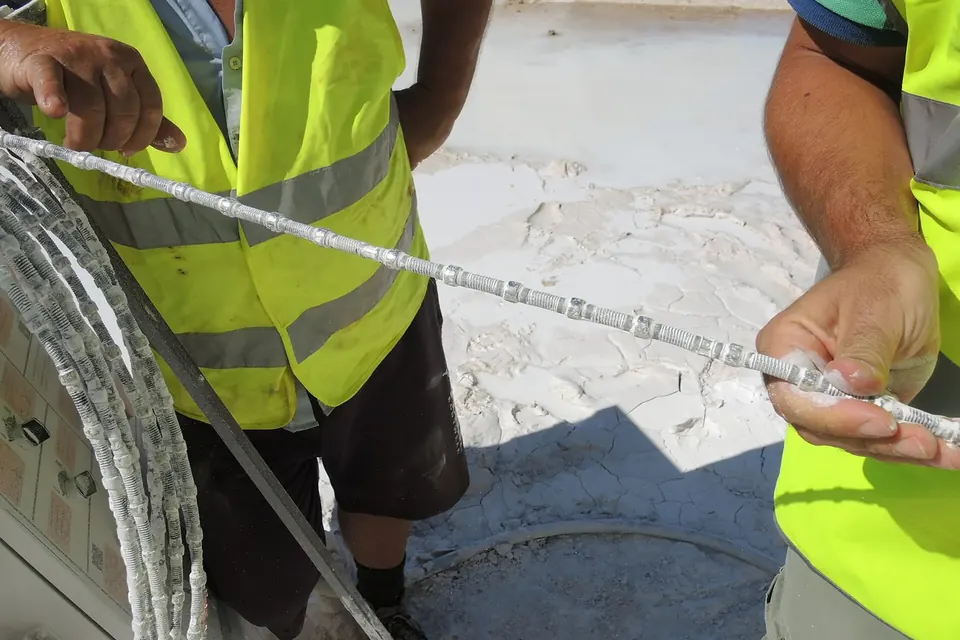
Beim Diamantdrahtsägen sitzt das Schneidkorn nicht mehr lose in einer Glykol-Slurry, sondern fest auf dem Draht. Dieser scheinbar kleine Unterschied hat Maschinen, Verbrauchsmaterial, Waferoberflächen und die Kreislaufwirtschaft rund um das Waferschneiden grundlegend verändert.
Wie ein Diamantdraht aufgebaut ist
Ein Diamantdraht besteht aus einem dünnen, hochfesten Stahlkern, auf dem Diamantkörner mit einer Bindung, häufig galvanisch abgeschiedenem Nickel, oder mit Harz befestigt sind. Die Körner ragen aus der Bindung heraus und ritzen das Silicium. Anders als im Slurry-Verfahren trägt der Draht damit selbst das Werkzeug; die Flüssigkeit dient nur noch der Kühlung, Schmierung und dem Abtransport des Abriebs.
Ein Konferenzbeitrag des Fraunhofer THM nennt für Diamantdrähte Kerndurchmesser von 60 bis 70 µm und betont als Vorteile die kurzen Prozesszeiten und die Verwendung von Wasser mit rund 2 % Additiven als preiswerte Kühlflüssigkeit (Kaden u. a., 35. EU PVSEC 2018). Eine Übersichtsarbeit von 2025 beschreibt den Trend zu noch feineren Drähten unter 35 µm, die allerdings schneller verschleißen und häufiger reißen (Ge u. a., Materials Science in Semiconductor Processing 203, 2026).
Slurry und Diamantdraht im Vergleich
| Aspekt | Slurry-Verfahren | Diamantdraht |
|---|---|---|
| Körnung | lose SiC-Körner in PEG | Diamant, fest gebunden |
| Drahtdurchmesser (Beispiele aus den Quellen) | 180 µm (klassisch), 115 µm (strukturiert) | 60–70 µm Kern (2018), Trend unter 35 µm |
| Flüssigkeit | Glykol mit hoher Viskosität | Wasser mit wenigen Prozent Additiven |
| Abtrag | rollend, eindrückend | ritzend |
| Schädigungstiefe | Referenz | etwa halb so tief (nach UNSW) |
| Abfallstrom | SiC-Glykol-Slurry mit Silicium und Eisen | wässrige Suspension mit Silicium, wenig Fremdkorn |
Quellen: PV Manufacturing (UNSW); Kaden u. a. 2018; Ge u. a. 2026.
Warum der Wechsel kam
Nach der Lehrplattform der University of New South Wales sind Anlagen und Draht beim Diamantdrahtsägen teurer, die Gesamtbetriebskosten aber deutlich niedriger; als Vorteile nennt sie schnelleres Sägen, die Möglichkeit, Silicium zu recyceln, und einen viel geringeren Sägeverlust (PV Manufacturing, „Wafering“). Die Photovoltaik hat danach vollständig umgestellt, zuerst bei monokristallinem, dann bei multikristallinem Silicium.
Wie schnell das ging, zeigt ein Vergleich mit älteren Prognosen: Die ITRPV-Ausgabe von 2016 erwartete für multikristallines Silicium noch, dass Diamantdraht erst nach etwa zehn Jahren einen Marktanteil um 60 % erreichen werde (TaiyangNews zur ITRPV 2016). Die Umstellung verlief deutlich schneller.
Folgen für die Waferoberfläche
Ein ritzendes Korn hinterlässt eine andere Oberfläche als ein rollendes. Diamantgesägte Wafer zeigen feine Ritzspuren und Bereiche mit duktil abgetragenem Material, slurrygesägte Wafer eine gleichmäßiger zerklüftete Oberfläche. Für die Zellfertigung ist das wichtig, weil die Oberfläche anschließend texturiert wird, damit sie weniger Licht reflektiert.
- Monokristalline Wafer werden alkalisch texturiert; die Prozesse mussten an die neue Oberfläche angepasst werden.
- Multikristalline Wafer wurden sauer texturiert. Hier war die Umstellung schwieriger; sie hat nach der UNSW-Quelle die Forschung an alternativen Texturen wie „Black Silicon“ angestoßen.
Folgen für Verbrauchsmaterial und Recycling
Weniger SiC, weniger Glykol
Mit dem Diamantdraht entfällt in der Photovoltaik der große Verbrauch an SiC-Körnung und Glykol. Damit schrumpfte der Markt für die Aufbereitung von SiC-Glykol-Slurries dort, wo er am größten war. Slurry-Prozesse bleiben aber in Bereichen erhalten, in denen sie technische Vorteile haben; der Fraunhofer-Beitrag von 2018 verweist auf die Mikroelektronik, in der Slurry-Prozesse noch einen hohen Anteil hatten.
Ein neuer Abfallstrom
Stattdessen fällt eine wässrige Suspension aus Kühlflüssigkeit und sehr feinem Siliciumabrieb an. Sie ist arm an Fremdkorn, enthält aber Metall aus der Drahtbindung. Yang u. a. schreiben, dass Recycling und Wiederverwendung von Silicium aus dem Sägeverlust mit dem Wechsel zum Diamantdraht wegen der geringeren Verunreinigungen realistischer geworden sind (Waste Management 84, 2019). Mehr dazu im Artikel Sägeverlust und Siliciumrückgewinnung.
Wasserstoff als Sicherheitsthema
Wasserbasierte Kühlflüssigkeiten haben einen Nachteil: Frisch freigelegtes Silicium reagiert mit Wasser, wobei Wasserstoff entsteht. Eine Patentanmeldung zu Schneidflüssigkeiten für das Drahtsägen nennt den entstehenden Wasserstoff eine mögliche Explosionsgefahr in der Fertigung und beschreibt, dass Gasblasen die Verteilung der Flüssigkeit auf dem Drahtfeld stören; sie schlägt Zusätze vor, die die Wasserstoffbildung unterdrücken (US 2011/0240002 A1). Eine weitere Anmeldung beschreibt Glykolzusätze, die als Schutzfilm die Wasserstoffbildung bremsen sollen (WO 2014/086024 A1). Siehe Sicherheit und Umwelt.
Verbleibende Herausforderungen
- Drahtverschleiß und Drahtbruch bei immer dünneren Drähten.
- Schwingungen: Eine Studie der Universität Shandong zeigt, dass höhere Drahtspannung und kürzere freie Drahtlängen den zusätzlichen Sägeverlust verringern, während er mit steigender Drahtgeschwindigkeit leicht zunimmt (berichtet in pv magazine, 17.09.2025).
- Sägeriefen von einigen Mikrometern Tiefe, die nach Ge u. a. die Bauelementeigenschaften spürbar verschlechtern können.
- Dünnere Wafer unter 150 µm, die bruchempfindlicher werden.
 Sägen & Wafer
Mehrdrahtsägen: das Prinzip
Drahtfeld, Führungsrollen, Vorschub: wie aus einem Siliciumblock in einem Durchgang Hunderte Wafer werden.
 Sicherheit & Umwelt
Sägeverlust und Siliciumrückgewinnung
Wie viel Silicium in der Schnittfuge verloren geht, warum es schwer zurückzugewinnen ist und welche Wege beschrieben sind.
 Sicherheit & Umwelt
Sicherheit, Abfallrecht und REACH
Wasserstoff, Staub, Fasern, und wie Abfall- und Chemikalienrecht die Aufbereitung von Sägeslurry einordnen.