Mehrdrahtsägen von Siliciumwafern: das Prinzip
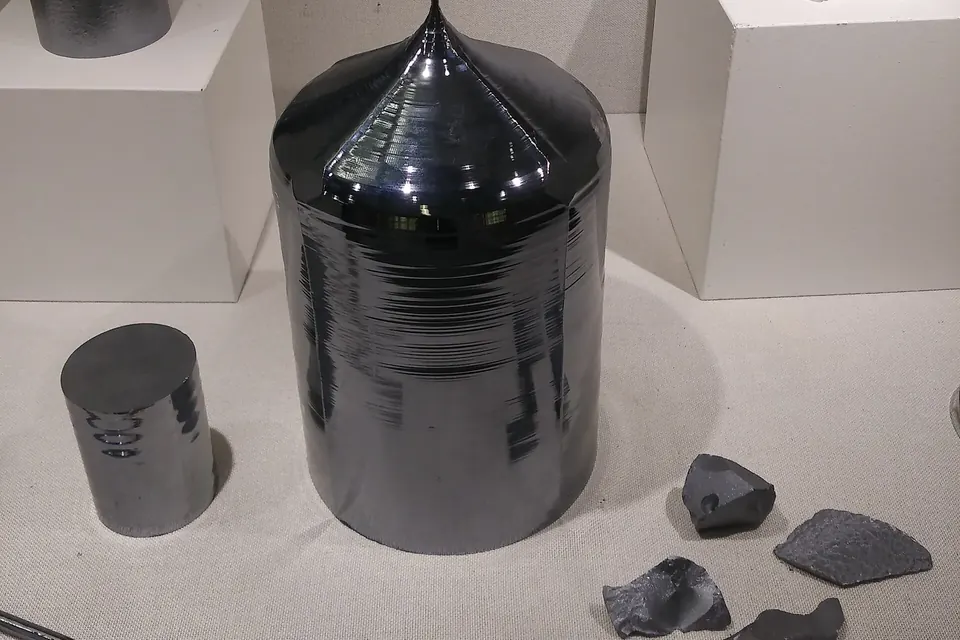
Eine Mehrdrahtsäge schneidet nicht mit einem Blatt, sondern mit einem einzigen, sehr langen Draht, der viele Hundert Mal um gerillte Rollen gewickelt ist. So entsteht ein dichtes Feld paralleler Drahtabschnitte, das einen Siliciumblock in einem Durchgang in Wafer zerlegt.
Vom Kristall zum Wafer
Am Anfang steht ein Siliciumkristall: ein gezogener Einkristall (monokristallin) oder ein gegossener Block (multikristallin). Für die Photovoltaik wird der Kristall zunächst auf den gewünschten Querschnitt gebracht. Die Lehrplattform PV Manufacturing der University of New South Wales beschreibt dafür am Beispiel eines Einkristalls folgende Schritte: Rundschleifen auf den Zieldurchmesser, Abtrennen von vier Seitenstücken zu einem „pseudoquadratischen“ Block, Aufkleben des Blocks auf eine Glasplatte und anschließend das Sägen im Drahtfeld (PV Manufacturing, „Wafering“).
Der Block wird dabei langsam gegen das schnell laufende Drahtfeld bewegt oder das Drahtfeld gegen den Block. Weil alle Drahtabschnitte gleichzeitig schneiden, entstehen in einem Durchgang so viele Wafer, wie Drahtabschnitte im Feld liegen. Der Abstand zwischen zwei Drahtabschnitten bestimmt die Waferdicke plus Schnittfuge.
Der Aufbau einer Mehrdrahtsäge
Drahtfeld und Führungsrollen
Kernstück sind zwei oder mehr Führungsrollen mit präzise gefrästen Rillen. Der Draht läuft von einer Vorratsspule über die Rollen, wird dort in jeder Rille einmal herumgeführt und am Ende auf eine Aufnahmespule gewickelt. Die Rillenteilung legt den Abstand der Drahtabschnitte fest und damit die spätere Waferdicke. Eine Spannvorrichtung hält den Draht unter definierter Zugkraft, denn ein zu lockerer Draht schwingt seitlich und verbreitert die Schnittfuge.
Antrieb und Laufrichtung
Der Draht kann in einer Richtung durchlaufen oder hin- und herpendeln. Beim Pendelbetrieb wird in jedem Zyklus etwas mehr Draht in die eine Richtung gefördert als zurück, sodass laufend frischer Draht in den Schnitt kommt. Für das Slurry-Verfahren nennt die UNSW-Quelle Drahtgeschwindigkeiten von etwa 10 m/s und eine Vorschubgeschwindigkeit des Blocks von unter 1 mm/s; ein typischer Block war nach dieser Quelle in sechs bis acht Stunden gesägt (PV Manufacturing).
Zufuhr von Schneidmittel oder Kühlflüssigkeit
Über Düsen oder Vorhänge wird je nach Verfahren eine Slurry mit loser Körnung oder eine Kühlflüssigkeit auf das Drahtfeld gegeben. Die Flüssigkeit transportiert die Körnung in den Schnitt, führt Wärme ab und trägt das abgetragene Silicium aus dem Sägespalt heraus.
Zwei Wirkprinzipien: lose und gebundene Körnung
| Merkmal | Slurry-Sägen (lose Körnung) | Diamantdrahtsägen (gebundene Körnung) |
|---|---|---|
| Schneidstoff | Siliciumcarbid-Körner, in einer Trägerflüssigkeit dispergiert | Diamantkörner, fest auf den Draht gebunden |
| Draht | blanker oder strukturierter Stahldraht als „Träger“ der Körnung | Stahlkerndraht mit Diamantbelag |
| Flüssigkeit | meist Polyethylenglykol (PEG), siehe Zusammensetzung der Slurry | überwiegend wasserbasierte Kühlflüssigkeit mit wenigen Prozent Additiven |
| Abtragsmechanismus | rollende, eindrückende Körner (Dreikörper-Abrasion) | ritzende, fest stehende Körner (Zweikörper-Abrasion) |
Beim Slurry-Verfahren schneidet der Draht nicht selbst. Er zieht die Körner in den Spalt zwischen Draht und Silicium. Dort rollen die Körner, drücken sich in die spröde Oberfläche und lösen durch Mikrorisse kleine Bruchstücke heraus. Dieses Modell eines „rollenden und eindrückenden“ Abtrags, vergleichbar mit einem schnellen Läppen, ist in der Literatur weit verbreitet; einen Überblick über die vorgeschlagenen Mechanismen und ihre Folgen für den Zustand der gebrauchten Slurry gibt die Übersichtsarbeit von Gopala Krishna Murthy (Resources, Conservation & Recycling 104, 2015).
Beim Diamantdraht sitzen die Körner fest im Belag und ritzen das Silicium. Das ermöglicht dünnere Drähte und höhere Geschwindigkeiten, verändert aber die Waferoberfläche. Was das für Prozesse und Recycling bedeutet, beschreibt der Artikel Umstieg auf Diamantdraht.
Schnittfuge, Waferdicke und Ausbeute
Jeder Drahtabschnitt erzeugt eine Schnittfuge, die breiter ist als der Draht selbst: Hinzu kommen die Körner zu beiden Seiten und die seitliche Schwingung des Drahts. Für das klassische Slurry-Verfahren nennt die UNSW-Quelle einen Stahldraht von 180 µm Durchmesser und einen Sägeverlust von etwa 200 µm pro Schnitt (PV Manufacturing). Liegt die Waferdicke in derselben Größenordnung, geht beim Sägen also ein erheblicher Teil des Kristalls als Pulver verloren. Genau dieser Anteil landet im Sägeschlamm und ist der Grund, warum dessen Rückgewinnung seit Jahren erforscht wird.
Die Ausbeute einer Säge lässt sich daher grob über zwei Größen beschreiben: wie viele Wafer pro Millimeter Blocklänge entstehen (abhängig von Waferdicke plus Schnittfuge) und wie viele davon die Qualitätsprüfung bestehen.
Qualitätsmerkmale gesägter Wafer
- Dickenschwankung (TTV, total thickness variation): Unterschied zwischen dickster und dünnster Stelle eines Wafers. Ursachen sind unter anderem Verschleiß der Körnung entlang des Schnitts und Temperaturgradienten.
- Sägeriefen (saw marks): sichtbare Rillen, etwa durch Drahtbruch, Körnungsmangel im Spalt oder Schwankungen der Slurry. Eine Patentschrift zu Mehrdrahtsägen nennt Viskositätsänderungen der Slurry ausdrücklich als Ursache für Dickenschwankungen und Sägeriefen (US 7 306 508 B2).
- Schädigungstiefe: Unter der Oberfläche liegt eine Zone mit Mikrorissen, die vor der Zellfertigung abgeätzt wird. Nach der UNSW-Quelle ist sie bei diamantgesägten Wafern etwa halb so tief wie bei slurrygesägten.
- Bruchfestigkeit: Mikrorisse und Riefen bestimmen mit, wie leicht ein dünner Wafer bei der Weiterverarbeitung bricht.
Warum Wärme ein Thema ist
Reibung im Sägespalt erzeugt Wärme, die den Block, die Rollen und den Draht ungleichmäßig ausdehnen kann. Eine Patentschrift zur Temperaturführung beschreibt deshalb, die Slurry vor dem Aufgeben auf das Drahtfeld aktiv zu kühlen, damit sie beim Durchlaufen des Schnitts Wärme abführt und Dickenschwankungen und Verzug verringert (US 7 878 883). In der Praxis werden deshalb Temperatur und Menge der zugeführten Flüssigkeit eng geregelt.
Was danach kommt
Nach dem Sägen hängen die Wafer noch wie Kammzähne an der Glasplatte. Sie werden vorgereinigt, vom Kleber gelöst, vereinzelt, gründlich gereinigt und geprüft. Die verbrauchte Flüssigkeit samt Körnung, Siliciumabrieb und Drahtabrieb verlässt die Säge als Sägeschlamm. Was darin steckt, erklärt der Artikel Warum Slurries aufbereitet werden.
 Sägen & Wafer
Der Umstieg auf Diamantdraht
Gebundenes Korn, dünnere Drähte, Wasser statt Glykol, und was das für Waferoberflächen und Recycling bedeutet.
 Slurry & Aufbereitung
Woraus eine Sägeslurry besteht
SiC-Körnung, Polyethylenglykol, Additive: was jede Komponente leistet und wie die Slurry im Betrieb altert.
 Sicherheit & Umwelt
Sägeverlust und Siliciumrückgewinnung
Wie viel Silicium in der Schnittfuge verloren geht, warum es schwer zurückzugewinnen ist und welche Wege beschrieben sind.