Sägeverlust (Kerf) und die Rückgewinnung von Silicium
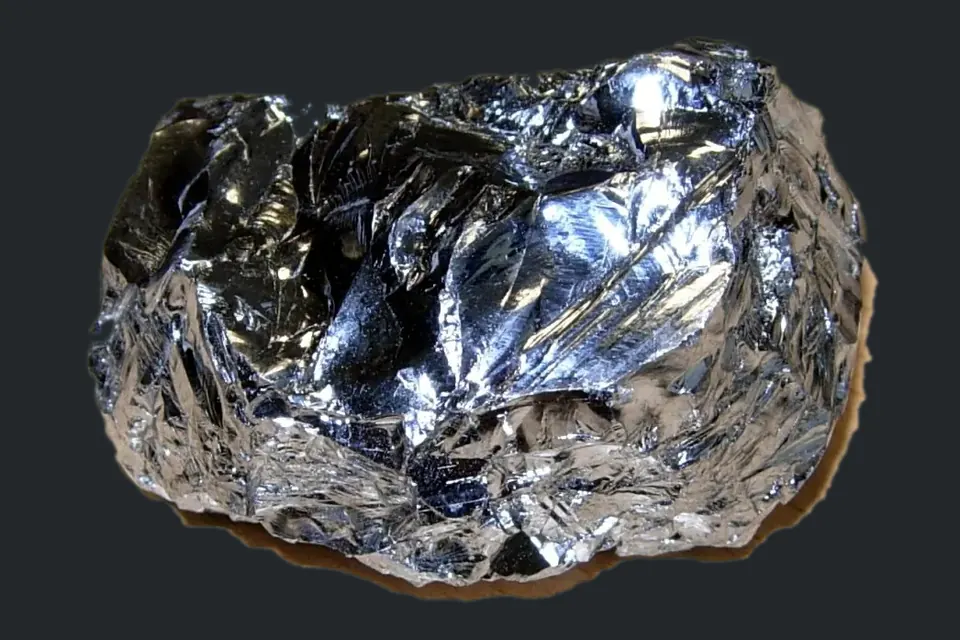
Der Draht frisst sich als Fuge durch den Kristall. Was in dieser Fuge war, ist hochreines Silicium, das bereits Reinigung, Schmelzen und Kristallisation hinter sich hat, und es endet als feinstes Pulver im Sägeschlamm. Diese Schnittfuge heißt im Fachjargon Kerf, der Materialverlust Kerf Loss.
Wie groß der Verlust ist
Die Größe des Verlusts hängt vor allem vom Drahtdurchmesser ab, dazu von Korngröße und Drahtschwingung. Einige belegte Werte:
| Verfahren | Angabe | Quelle |
|---|---|---|
| Slurry, 180-µm-Stahldraht | etwa 200 µm Sägeverlust pro Schnitt | PV Manufacturing (UNSW) |
| Slurry (ITRPV 2016) | etwa 150 µm | TaiyangNews zur ITRPV 2016 |
| Diamantdraht (ITRPV 2016) | etwa 125 µm, Potenzial bis etwa 85 µm in zehn Jahren | ebenda |
Auf den Kristall bezogen sind das große Anteile. Patentschriften zur Siliciumrückgewinnung nennen Verluste von etwa 25 bis 50 % des Blocks (US 8 528 740) bzw. rund 40 bis 50 % des Siliciums beim Waferschneiden (EP 2 274 767 A2). Der Anteil ergibt sich aus dem Verhältnis von Fugenbreite zu Waferdicke plus Fuge; je dünner der Wafer, desto größer bei gleicher Fuge der relative Verlust.
Beispielrechnung: Bei einer Waferdicke d und einer Fugenbreite k fällt pro Wafer der Anteil k / (d + k) des Blocks als Sägeverlust an. Mit den Werten der UNSW-Quelle für das klassische Slurry-Verfahren (Fuge etwa 200 µm) und einer angenommenen Waferdicke von 180 µm wären das 200 / 380, also etwas mehr als die Hälfte. Die Waferdicke ist hier eine Annahme für die Rechnung, kein Quellenwert.
Warum Silicium aus der Slurry schwer zu gewinnen ist
Im klassischen Slurry-Verfahren ist das Silicium mit SiC-Körnern, Glykol und Eisen vermischt. Yang u. a. beschreiben, dass der Sägeverlust aus dem Slurry-Verfahren in einer Polyethylenglykol-Flüssigkeit vorliegt, die Verunreinigungen wie Eisen aus dem Draht und SiC-Schleifkorn enthält (Waste Management 84, 2019). Vier Schwierigkeiten kommen zusammen:
- SiC und Silicium trennen: Beide sind Feststoffe ähnlicher Größe im Feinbereich; SiC ist im Silicium als Verunreinigung unerwünscht, weil es Kohlenstoff einträgt.
- Metalle entfernen: Eisen erschwert nach einer Patentschrift die Rückgewinnung in der ursprünglichen Reinheit des Blocks (EP 2 274 767 A2).
- Oxidation: Feine Siliciumpartikel haben eine riesige Oberfläche, die oxidiert; Sauerstoff ist ein wesentliches Qualitätsproblem.
- Feinstpartikel handhaben: Eine Patentschrift nennt das Abtrennen und Filtrieren von Submikrometerpartikeln als eines der Hauptprobleme (EP 3 584 355); eine andere warnt vor Staubexplosionen beim Umgang mit ultrafeinem Silicium.
Ältere Patentliteratur fasst die Lage so zusammen: Für Schneidflüssigkeit und den Großteil der SiC-Körnung gab es praktikable Rückgewinnungsprozesse, für das Siliciumpulver lange nicht (US 8 231 006).
Was der Diamantdraht verändert
Beim Diamantdrahtsägen fehlt das SiC-Korn, und die Flüssigkeit ist wasserbasiert. Der Abrieb enthält daher weniger Fremdstoffe. Yang u. a. zeigten 2019, dass sich Silicium aus diesem Sägeverlust durch Säurelaugung so weit reinigen lässt, dass Metalle (vor allem Nickel aus der Drahtbindung) auf wenige ppmw, Bor und Phosphor auf unter 1 ppmw und Kohlenstoff auf einige hundert ppmw sinken, bei einem Sauerstoffgehalt unter 5 Gewichtsprozent. Für den Einsatz als Rohstoff beim Blockgießen reichte die Reinheit nach den Autoren noch nicht, sie war aber mit Materialien vergleichbar, die bereits beim Siliciumgießen eingesetzt werden (Yang u. a. 2019).
Verwertungswege
Für zurückgewonnenes Silicium kommen, je nach erreichter Reinheit, mehrere Ziele in Frage:
- Zurück in die Kristallisation: das anspruchsvollste Ziel, weil die Reinheitsanforderungen hoch sind.
- Chemische Umwandlung: Silicium als Rohstoff für Chlorsilane wie Trichlorsilan, aus denen wieder Reinstsilicium hergestellt werden kann; Neesse u. a. nennen Trichlorsilan als einen der Recyclingansätze (Eurasian Physical Technical Journal 9 (2), 2012).
- Anwendungen mit geringeren Reinheitsanforderungen: etwa in der Metallurgie, wo Silicium als Legierungselement verwendet wird.
- Energie: Silicium reagiert mit Wasser unter Wasserstofffreisetzung. Eine Arbeit von 2025 untersucht, wie sich diese Hydrolyse bei Sägeabfall aus dem Diamantdrahtsägen gezielt zur Wasserstofferzeugung nutzen lässt (Molecules, 2025).
Woran Rückgewinnung gemessen wird
Ob sich eine Rückgewinnung lohnt, entscheiden vor allem drei Größen: die erreichte Reinheit (insbesondere Metalle, Dotierstoffe wie Bor und Phosphor, Kohlenstoff und Sauerstoff), die Ausbeute an Silicium und der Aufwand an Energie und Chemikalien für Trennung und Reinigung. Die Studie von Yang u. a. nennt genau diese Verunreinigungsklassen als Kriterien.
Weniger Verlust statt mehr Recycling
Der wirksamste Hebel bleibt, weniger zu verlieren: dünnere Drähte, ruhigere Drahtführung und präzisere Prozesse. Eine Übersichtsarbeit beschreibt Drähte unter 35 µm als aktuelle Entwicklungsrichtung (Ge u. a. 2026). Jeder Mikrometer weniger Fugenbreite ist Silicium, das gar nicht erst aufbereitet werden muss. Für den Slurry-Prozess beschreibt der Artikel Aufbereitung und Rückgewinnung, wie zumindest Körnung und Glykol im Kreislauf bleiben.
 Slurry & Aufbereitung
Aufbereitung und Rückgewinnung
Zentrifugen, Hydrozyklone, Ätzen, Verdampfen: die fünf Grundschritte der Slurry-Aufbereitung.
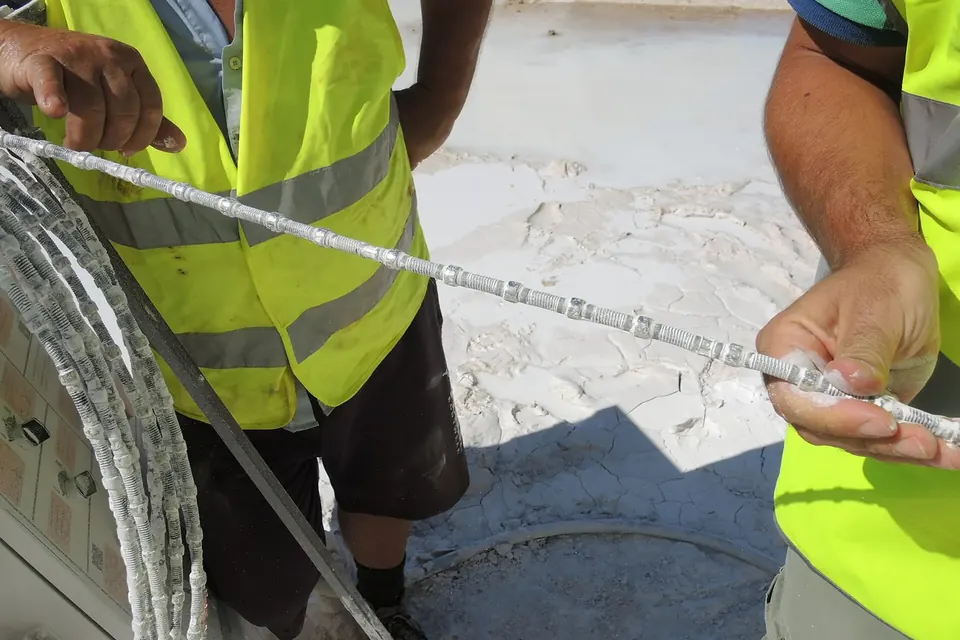 Sägen & Wafer
Der Umstieg auf Diamantdraht
Gebundenes Korn, dünnere Drähte, Wasser statt Glykol, und was das für Waferoberflächen und Recycling bedeutet.
 Sicherheit & Umwelt
Sicherheit, Abfallrecht und REACH
Wasserstoff, Staub, Fasern, und wie Abfall- und Chemikalienrecht die Aufbereitung von Sägeslurry einordnen.