Vom gesägten zum polierten Wafer: Kantenverrunden, Läppen, Ätzen und Polieren
Für eine Solarzelle ist ein gesägter Wafer nach Reinigung und Texturätzen fast fertig. Für einen Mikrochip ist er erst ein Rohling. Seine Oberfläche ist rau und bis in einige Mikrometer Tiefe geschädigt, die Dicke schwankt, die Kante ist scharf. Bevor auf einem Halbleiterwafer Strukturen belichtet werden können, folgt deshalb eine Kette mechanischer und chemischer Schritte, in der loses Schleifkorn, das Thema dieser Website, noch einmal eine Hauptrolle spielt. Dieser Artikel beschreibt die Kette in ihrer klassischen Reihenfolge.
Ausgangslage nach der Drahtsäge
Wie ein Ingot vorbereitet und in einer Mehrdrahtsäge in Hunderte Scheiben zerlegt wird, beschreiben die Artikel Mehrdrahtsägen: das Prinzip und Nach dem Sägen. Für die Weiterverarbeitung zählen drei Eigenschaften der gesägten Scheibe:
- Geometrie: Dickenschwankung, Keiligkeit und Welligkeit aus dem Sägeprozess, dazu eine mögliche Durchbiegung.
- Oberflächenschädigung: Unter der sichtbaren Rauheit liegt eine Zone mit Mikrorissen und verspanntem Kristallgitter. Sie muss vollständig entfernt werden, sonst wandern die Fehler in spätere Prozessschritte.
- Kante: Die Schnittkante ist rechtwinklig und spröde. An ihr beginnen Ausbrüche, und an scharfen Kanten lagern sich beim späteren Beschichten Materialwülste ab.
Die Orientierungskennzeichnung, je nach Durchmesser eine Kerbe (Notch) oder eine Abflachung (Flat), wird schon vor dem Sägen in den rundgeschliffenen Ingot eingeschliffen. Der Waferhersteller Siltronic beschreibt diese Reihenfolge auf seiner Seite zu den Produktionsschritten: Rundschleifen auf Solldurchmesser und Einschleifen von Notch oder Flat, dann Sägen, dann die Bearbeitung der Scheiben.
Schritt 1: Kantenverrunden
Zuerst wird die Kante profiliert. Eine Profilschleifscheibe, meist mit gebundenem Diamant, fährt am Umfang des Wafers entlang und gibt ihm ein abgerundetes oder angefastes Profil nach Kundenspezifikation. Siltronic nennt als Zweck, Ausbrüche der Kante zu verhindern. Ein definiertes Kantenprofil hat weitere Vorteile: Die Scheibe lässt sich in Kassetten und Greifern sicherer handhaben, und beim Belacken oder Beschichten bildet sich am Rand kein Wulst. Bei hohen Anforderungen wird die Kante am Ende der Kette zusätzlich poliert.
Schritt 2: Läppen oder Schleifen
Der zweite Schritt stellt die Geometrie her und trägt die gröbste Schädigung ab. Beim klassischen Läppen liegen die Wafer in Läuferscheiben, flachen Trägern mit passenden Aussparungen, zwischen einer oberen und einer unteren Läppscheibe, die gegenläufig rotieren. Dazwischen fließt eine Läppsuspension aus losem Schleifkorn und Trägerflüssigkeit. Siltronic gibt an, dass dabei rund zehn Mikrometer Silicium je Waferseite abgetragen werden und die Planparallelität der beiden Flächen steigt.
Das Wirkprinzip ist dasselbe wie beim Slurry-Drahtsägen: Lose Körner rollen zwischen Werkzeug und Werkstück, drücken sich in die spröde Oberfläche ein und lösen winzige Splitter heraus. Als Läppkorn dient bei Silicium meist Aluminiumoxid, für härtere Werkstoffe Siliciumcarbid oder Diamant. Entscheidend ist eine enge Korngrößenverteilung, denn ein einziges Überkorn hinterlässt einen tiefen Kratzer. Wie solche Körnungen nach FEPA, ISO 8486 und JIS bezeichnet und klassiert werden, erklärt der Artikel Körnung von SiC-Schleifmitteln.
Bei großen Durchmessern wird das Läppen ganz oder teilweise durch Schleifen mit Diamantscheiben ersetzt: entweder beidseitig gleichzeitig zwischen zwei Scheiben oder einseitig, Fläche für Fläche. Gebundenes Korn arbeitet sauberer und lässt sich enger regeln, es fällt keine verbrauchte Läppsuspension an, und die Ebenheit großer Scheiben ist besser zu beherrschen. Welche Kombination ein Hersteller wählt, ist Teil seines Prozesswissens; die Abfolge „formgebender Schritt, dann Ätzen, dann Polieren“ bleibt in jedem Fall gleich.
Schritt 3: Reinigen und Ätzen
Läppen und Schleifen erzeugen selbst wieder eine, wenn auch flachere, Schädigungsschicht, und auf der Oberfläche haften Korn, Abrieb und Metallspuren. Nach einer gründlichen Reinigung wird die Schicht deshalb chemisch abgetragen. Siltronic nennt dafür alkalische Lösungen, Säuren oder eine Kombination. Die beiden Wege haben unterschiedliche Eigenschaften:
| Ätzart | Typische Chemie | Verhalten |
|---|---|---|
| Sauer | Mischungen aus Flusssäure und Salpetersäure, oft mit Essigsäure | Trägt nahezu richtungsunabhängig ab und glättet die Oberfläche, kann aber die beim Läppen erreichte Ebenheit an den Rändern verschlechtern. |
| Alkalisch | Kalium- oder Natronlauge | Ätzt abhängig von der Kristallrichtung und erhält die Geometrie besser, hinterlässt aber eine rauere, facettierte Oberfläche. |
Die anisotrope Wirkung der Lauge kennt man aus der Photovoltaik: Dort erzeugt sie absichtlich die lichtfangenden Pyramiden der Texturierung. Beim Halbleiterwafer ist dieselbe Eigenschaft eher ein Kompromiss, den Hersteller durch die Kombination beider Ätzarten oder durch nachfolgendes Polieren auflösen.
Schritt 4: Polieren
Erst das Polieren erzeugt die spiegelnde, nahezu fehlerfreie Oberfläche. Es ist ein chemisch-mechanischer Vorgang: Ein Poliertuch, meist aus Polyurethan, reibt mit einer alkalischen Suspension feinster kolloidaler Kieselsäure über die Oberfläche. Die Lauge greift das Silicium chemisch an, die weichen Partikel tragen die angegriffene Schicht ab, ohne neue Kratzer zu ziehen. Der Abtrag ist klein, die Wirkung auf Rauheit und Nanotopografie groß.
Siltronic beschreibt zwei Varianten: Wafer bis 200 mm Durchmesser werden in der Regel einseitig poliert, 300-mm-Wafer beidseitig. Beim beidseitigen Polieren liegen die Scheiben wie beim Läppen in Läufern zwischen zwei Polierscheiben, und Poliermittel und Druckverlauf bestimmen die Oberflächenqualität und Ebenheit. Meist folgt eine abschließende, sehr feine Endpolitur der Vorderseite. Für besonders anspruchsvolle Anwendungen wird danach noch eine dünne, fehlerfreie Epitaxieschicht aus der Gasphase abgeschieden.
Schritt 5: Reinigen und Prüfen
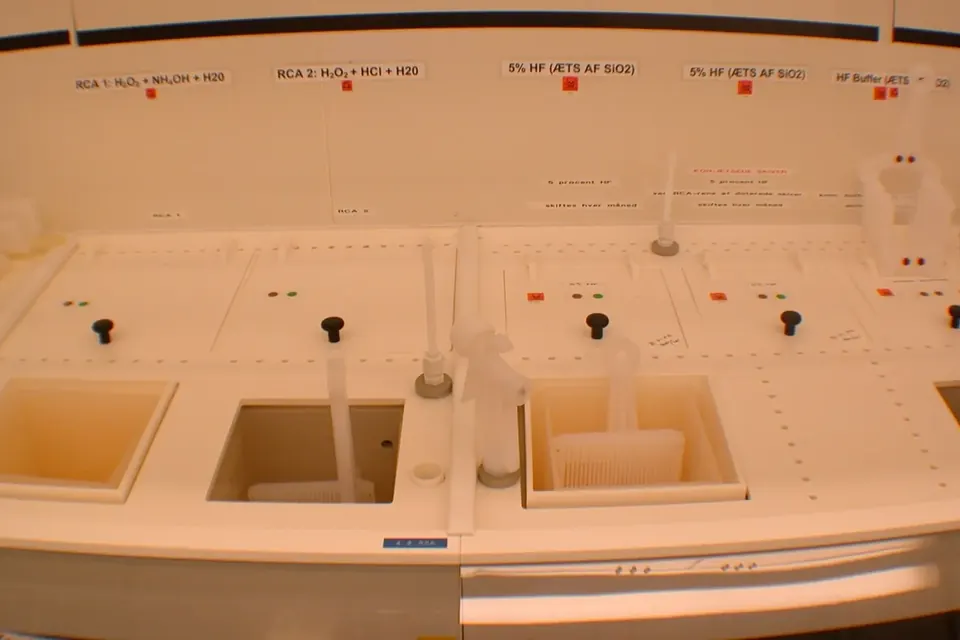
Am Ende steht die Endreinigung, die Partikel, organische Reste und Metallspuren entfernt. Ihre Grundlage sind bis heute die nasschemischen Bäder auf Wasserstoffperoxid-Basis, die Werner Kern und David Puotinen 1970 bei der RCA veröffentlichten: eine ammoniakalische Lösung gegen Partikel und organische Verunreinigungen und eine salzsaure gegen Metalle, in der Branche als RCA-Reinigung bekannt. Danach werden die Wafer vollständig geprüft: Dicke, Ebenheit und Nanotopografie, Rauheit, Partikel und Oberflächendefekte mit Laserstreulicht, Kantenqualität und die elektrischen Kennwerte. Grundlage der Lieferspezifikationen ist in der Branche die Norm SEMI M1 für polierte monokristalline Siliciumwafer.
Solarwafer, Siliciumwafer, SiC-Wafer
Die Kette erklärt, warum sich die Welten trotz derselben Säge so stark unterscheiden:
- Solarwafer werden nach dem Sägen nur gereinigt und texturgeätzt. Läppen und Polieren wären bei den Stückzahlen und Margen der Photovoltaik nicht bezahlbar und für die Zelle auch nicht nötig.
- Halbleiterwafer aus Silicium durchlaufen die volle Kette. Jeder Mikrometer, den die Säge an Schädigung und Dickenschwankung hinterlässt, muss später abgetragen werden; eine gute Säge spart deshalb Läpp- und Polierzeit.
- Siliciumcarbid-Wafer brauchen dieselben Schritte in härterer Form: Schleifen mit Diamant und ein langsames chemisch-mechanisches Polieren, weil SiC chemisch sehr beständig ist. Warum hier der Trennschritt so viel ausmacht, zeigt der Vergleich der Verfahren im Artikel zu SiC-Kristallen.
Für die Planung einer Fertigung folgt daraus eine einfache Regel: Säge, Läppen oder Schleifen, Ätzen und Polieren sind ein System. Wer an einer Stelle Abtrag spart, etwa durch dünnere Schnittfugen oder geringere Sägeschädigung, gewinnt in allen folgenden Schritten Zeit, Verbrauchsmaterial und Ausbeute.
Quellen
- Siltronic AG, Produktseite mit der Beschreibung der Fertigungsschritte (Kristallziehen, Drahtsägen, Rundschleifen, Kantenverrunden, Läppen, Reinigen und Ätzen, Polieren, Epitaxie): siltronic.com, abgerufen am 10.11.2026.
- W. Kern, D. A. Puotinen: „Cleaning solutions based on hydrogen peroxide for use in silicon semiconductor technology“, RCA Review 31 (1970), S. 187–206.
- SEMI M1, Specification for Polished Single Crystal Silicon Wafers (kostenpflichtige Norm, Titel und Geltungsbereich bei SEMI einsehbar).
 Sägen & Wafer
Nach dem Sägen: Wafer reinigen und prüfen
Vorreinigen, Ablösen, Vereinzeln, Prüfen: der Weg der Wafer von der Drahtsäge bis zur Zellfertigung.
 Sägen & Wafer
Mehrdrahtsägen: das Prinzip
Drahtfeld, Führungsrollen, Vorschub: wie aus einem Siliciumblock in einem Durchgang Hunderte Wafer werden.
 Siliciumcarbid
Körnungsnormen: FEPA, ISO, JIS
Was F400, F800 oder GC#1000 bedeuten, wie Makro- und Mikrokörnungen gemessen werden und was beim Vergleich zu beachten ist.